随着城市化进程加速,厨余垃圾年产量已占城市生活垃圾的50%以上。如何高效、清洁地处置这类高含水、易腐臭的废弃物,成为环保产业的核心课题。我们走进一家专业厨余垃圾处理设备加工厂,从技术内核、制造工艺到环保价值,揭开了这个隐秘而关键的产业链一角。
一、技术内核:从“减量”到“资源化”的多元路径
在工厂的技术展示区,记者看到针对不同场景(社区、食堂、中央厨房、大型处理站)的成套设备。其核心技术主要分为四类:
- 微生物好氧发酵技术:通过高温复合菌种,在24-48小时内将厨余垃圾转化为有机肥基料,减量率可达90%以上。设备内置智能控温控湿系统,避免臭气外溢。
- 物理挤压与脱水技术:采用螺旋挤压或液压脱水,将垃圾中的游离水分离,脱水后的残渣热值提升,便于后续协同焚烧或制成生物质燃料。
- 厌氧消化与沼气利用:针对大规模处理厂,厨余垃圾在密闭反应器中经厌氧菌分解,产生沼气用于发电或供热,沼渣沼液则加工为农用肥料。
- 黑水虻生物转化技术:利用昆虫幼虫取食厨余垃圾,快速转化为高蛋白虫体(饲料原料)和虫粪(有机肥),实现物质循环利用。
工厂技术负责人指出:“单一技术难以应对成分复杂的厨余垃圾,我们往往将挤压脱水、微生物发酵与废气净化模块集成,形成一体化装备。”
二、制造工艺:从钢板到智能装备的精密旅程
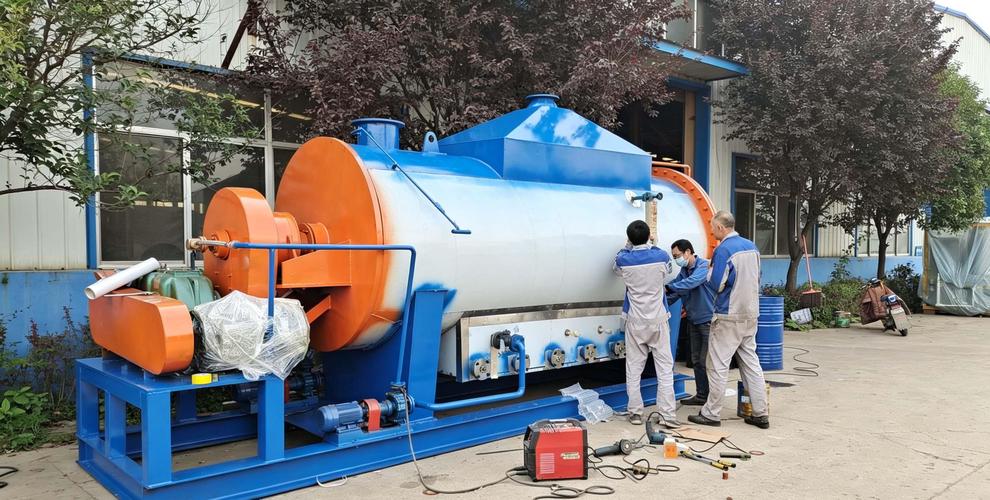
在加工车间,记者见证了设备从原材料到成品的完整制造链条:
- 下料与成型:激光切割机将不锈钢板精准切割,数控折弯机成型为发酵仓、机架等部件。不锈钢材质(304/316L)耐腐蚀,保障设备在潮湿酸性环境下的寿命。
- 焊接与探伤:关键焊缝采用氩弧焊,并进行气密性检测,防止发酵过程中气体泄漏。
- 核心部件装配:搅拌轴、曝气系统、加热模块、传感器(温度、湿度、氧浓度)等精密装配,确保微生物活性环境稳定。
- 控制系统集成:每台设备搭载PLC控制柜与物联网模块,实现远程监控、故障预警与数据上传,运维人员可在手机端查看运行状态。
- 整机调试与老化测试:出厂前进行72小时空载与负载试运行,验证各项指标达标。
工艺亮点在于模块化设计——发酵仓、除臭单元、油水分离器等均可独立拆装,便于运输与后期扩容。
三、环保价值:减污降碳与循环经济双赢
作坊式堆肥或简易填埋带来的渗滤液污染、恶臭扰民与温室气体排放,正被专业化设备逐步替代。其环保价值体现在三个层面:
1. 污染控制:设备配套的废气净化系统(生物滤池+活性炭吸附)可去除90%以上的硫化氢、氨气等恶臭物质;废水经油水分离与膜处理后达标排放或回用。
2. 碳减排:厨余垃圾厌氧产沼气替代化石能源,每处理1吨垃圾约可减少0.2-0.4吨二氧化碳当量排放;好氧发酵产生的有机肥替代化肥,进一步降低农业碳排放。
3. 资源循环:据测算,1吨厨余垃圾可提取约50-80公斤工业油脂(用于生物柴油)、产出150-200公斤有机肥、或转化100-150公斤昆虫蛋白。真正实现“变废为宝”。
四、推广服务:技术落地的“最后一公里”
工厂不仅销售设备,更提供全周期环保技术推广服务:
- 方案定制:根据客户垃圾成分、场地条件与处置目标,设计工艺路线与设备配置。
- 安装调试与培训:派驻工程师现场指导安装,培训操作人员掌握发酵参数调控与日常维护。
- 智慧运维平台:通过物联网平台远程监测设备运行,定期推送菌种补充、耗材更换提醒。
- 产物资源化对接:协助客户将有机肥、工业油脂等产物对接下游渠道,打通资源化“出口”。
##
从一枚不锈钢板的切割,到一套智能装备的运转,厨余垃圾处理设备加工厂折射出环保产业的技术深度与制造精度。在“无废城市”与“双碳”目标驱动下,更高效、更低碳的厨余垃圾处理装备,正成为城市绿色基础设施的重要组成部分。而技术推广服务,则让这些冰冷的钢铁机械真正融入社区与生产线,持续释放环保价值。